Gestion de projets
De la soudure au dossier de fabrication, sans ressaisie.
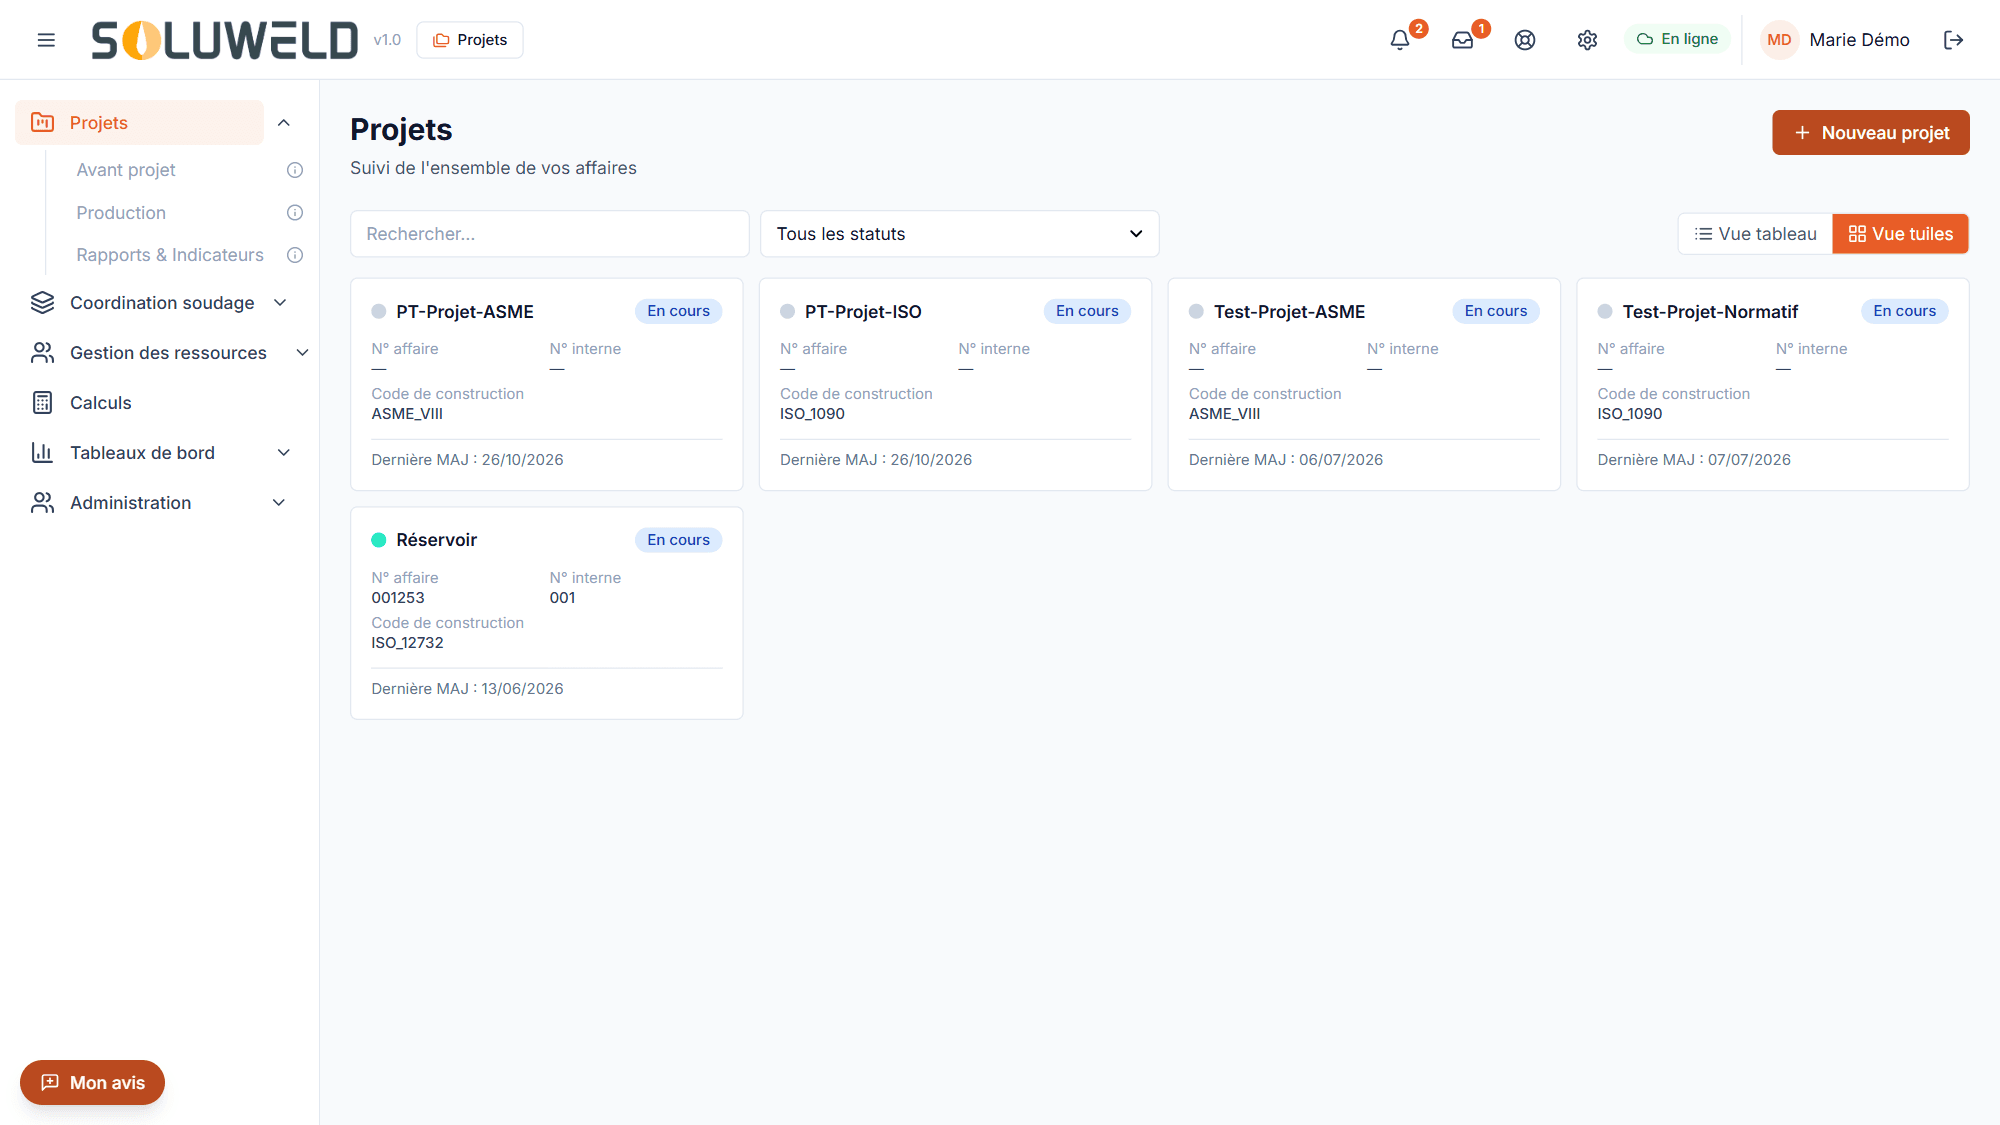
Suivre 10 projets simultanés sans perdre le contrôle devient simple. Chaque projet vit dans son statut, garde son historique, et alimente automatiquement votre vue consolidée.
La soudure, au centre
Pièces, sous-ensembles et soudures, repérés sur vos plans annotés. Chaque soudure renvoie au DMOS appliqué, au soudeur qui l'a exécutée et à sa qualification.
- Repère, pièce, plan et DMOS applicable reliés
- Soudeur et qualification vérifiés à la déclaration
- Annotation des plans conservée par révision
Le contrôle, rattaché à sa soudure
Les contrôles non destructifs s'enregistrent sur la soudure qu'ils concernent : méthode, rapport, contrôleur, résultat. Une réparation garde le lien avec la soudure d'origine.
- CND par méthode : VT, PT, MT, UT, RT
- Rapports joints à la soudure contrôlée
- Réparations tracées jusqu'à l'acceptation
Les dossiers de fabrication, constitués au fil de l'eau.
Le cahier de soudage et le dossier de fabrication se composent depuis les données de production. Ils sont à jour à chaque instant et s'exportent en PDF à la demande.
- Cahier de soudage composé partie par partie
- Dossier de fabrication exporté en PDF
- Commentaires du client sur le cahier tracés et répondus
Qu’est-ce que la coordination soudage ?
La coordination soudage regroupe les tâches et les responsabilités qui garantissent la qualité des opérations de soudage d’une entreprise : de la revue des exigences du client jusqu’au dossier de fabrication remis à la livraison.
La norme ISO 14731 décrit ces tâches et ces responsabilités. Les référentiels de qualité en soudage, comme l’ISO 3834 ou l’EN 1090 pour les structures métalliques, exigent qu’un personnel de coordination soit désigné et compétent pour les assumer.
Les tâches du coordonnateur en soudage
- Revue des exigences et revue technique des commandes
- Choix des matériaux de base, des produits d’apport et des procédés
- Qualification des modes opératoires : QMOS et DMOS, selon l’ISO 15614-1 ou l’ASME IX
- Qualification et suivi des soudeurs et des opérateurs, selon l’ISO 9606-1 ou l’ISO 14732
- Planification des contrôles et des essais non destructifs
- Traitements thermiques, traçabilité, non-conformités et dossier de fabrication
SoluWeld ne remplace pas le coordonnateur : il reste responsable de ses décisions. Le logiciel structure ses données, calcule les domaines de validité, signale les qualifications qui expirent et constitue le dossier de fabrication au fil de la production.
Questions fréquentes sur la coordination soudage
Une entreprise doit-elle avoir un coordonnateur en soudage ?
Dès qu’elle travaille selon l’ISO 3834 ou l’EN 1090, oui : ces référentiels exigent un personnel de coordination en soudage désigné, dont les tâches et le niveau de compétence suivent l’ISO 14731. Le niveau attendu dépend de la complexité des fabrications.
Quelle différence entre IWE, IWT et IWS ?
Ce sont trois niveaux de qualification internationaux du personnel de coordination en soudage : ingénieur (IWE), technologue (IWT) et spécialiste (IWS). L’ISO 14731 parle, elle, de connaissances complètes, spécifiques ou de base, selon les tâches confiées.
Un logiciel de coordination soudage remplace-t-il le coordonnateur ?
Non. Le coordonnateur reste responsable des choix techniques et de leur validation. Un logiciel comme SoluWeld lui retire la compilation documentaire : vérification des domaines de validité, suivi des échéances des qualifications, traçabilité des soudures et dossier de fabrication.
Quels référentiels SoluWeld couvre-t-il ?
Les aciers, en soudage à l’arc et oxygaz, selon les codes ISO, EN et ASME : notamment l’ISO 9606-1 et l’ISO 14732 pour les soudeurs et opérateurs, l’ISO 15614-1 et l’ASME IX pour les modes opératoires, l’ISO 3834 et l’EN 1090 pour l’organisation.
Évaluez la solution sur vos vrais projets.
Trente minutes en visio pour mesurer le gain de temps documentaire et l'autonomie qu'apporte SoluWeld à vos équipes.